去石设备现场调校的三步法
去石效率忽高忽低,现场第一反应往往是设备不行——但绝大多数情况是参数和进料对不上。顺序只有一条:先把料喂匀,再给风定角,最后看轨迹收尾。
比重台怎么把石子挑出来
去石不是"筛",而是"分层":物料在比重台上被气流托松、被振动输送,按比重分成上下两层,再分别从高侧和低侧排出。
靠比重差分层
石子比重明显大于粮粒。同样在振动和气流里,石子沉到底层,粮粒浮在上层——分层是分离的前提。
靠气流托住料层
风机从比重台底部向上送风,把粮粒托到"轻微悬浮"的状态。风不够,料层压死分不开;风过大,石子被吹跑。
靠振动输送
振动电机让比重台往复振动,石子沿筛面向高侧爬升、粮粒向低侧滑出,两条出口各自成流。
比重台截面:三层物料 / 两个出口
看图判断
石子层夹带粮粒 → 风量偏大或料层不匀;粮粒层出现石子 → 风量偏小或倾角偏小。

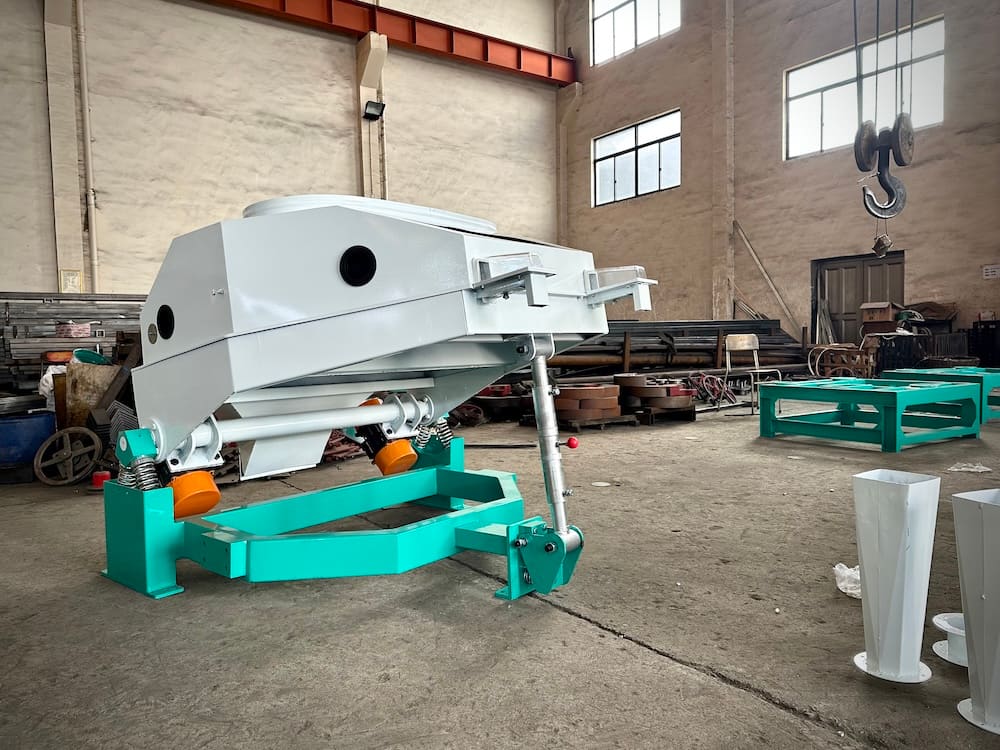
TQSX85 吸式比重去石机
产量 4–6 t/h · 配备动力 0.75 kW
机器上的六个部分
进料装置
溜管与闸门控制给料量,进料稳不稳从这里开始
布料器
把物料铺满整张台面,避免局部堆料或露台
比重台
分层发生的地方,倾角决定物料走多快
风机
自下向上送风,把粮粒托到轻微悬浮
振动电机
驱动往复运动,石子爬高侧、粮粒走低侧
出料与中料回流
成品、石子、中料三条出路,回流比例可调
图注:此处为 TQSX85 正面视角,各系列外形与接口位置略有差异,调整部位以随机说明书为准。
三步调校法:先喂匀,再给风,最后看轨迹
三步有严格顺序。进料没稳就调风量,等于在流沙上量尺——很多"越调越差"的现场,问题就出在跳过了第一步。
- 101
调进料均匀性
进料不匀,后面两步都白调——料层厚薄不一时,风只穿透薄的地方。
- 溜管保持畅通,闸板开度按额定处理能力的 80%–100% 给料
- 从观察窗看台面:物料铺满全台、厚度 20–30mm 为正常
- 出现堆料或露台,调布料器角度或位置
- 进料口装流量控制器,避免忽大忽小
台面铺满、厚薄一致、无堆料料层 20–30mm进料量 80%–100% - 202
调风量与比重台倾角
风量由低往高加,加到粮粒轻微悬浮就停手;倾角跟着风量一起配。
- 风量过高会吹走石子,过低粮粒无法悬浮
- 倾角常规区间 5°–10°,通过支撑螺栓调整
- 倾角过大物料跑太快、分离时间不足;过小易堵
- 物料偏潮就加大风量和倾角,偏干则同步减小
石子稳定上行、粮粒悬浮不下沉倾角 5°–10°风量逐步加 - 303
观察石子与成品分离轨迹
前两步的结果都写在两条物料流上——石子流和粮粒流会告诉你还差多少。
- 正常状态:石子流贴着高侧边缘连续排出
- 石子流断续或夹带粮粒,回查风量与倾角
- 成品含石,先查风量是否不足、进料是否不匀
- 有中料回流装置的,回流比例要兼顾彻底性与处理量
石子流连续、成品无石看两条出口流
四条现场纪律
调校方法解决"怎么调",这四条纪律解决"调完能不能稳住"——去石效率的核心是稳定,不是某一次的极限值。
小步调节
风量每次动 5%–10%,倾角每次动 0.5°–1°,等设备稳定下来再动下一步。
参数记录
进料情况、风量、倾角、分离效果一起记,攒成企业自己的参数库。
定期维护
风机运行状态、比重台磨损、振动电机工况逐项查,磨损件及时换。
人员培训
操作人员懂原理,才敢按当天物料现场改参数,而不是照抄上次的数。
按物料查参数,不靠记忆
把不同物料、不同水分、不同含石量的最佳组合列成矩阵,换料时先查表再开机,能省掉大半天试错。
左右滑动查看风量与倾角
| 物料 | 水分 | 含石量 | 风量 | 比重台倾角 |
|---|---|---|---|---|
| 小麦 | 12%–14% | 1%–2% | 80%–85% | 7°–7.5° |
| 玉米 | 13%–15% | 0.5%–1% | 75%–80% | 6.5°–7° |
| 稻谷 | 14%–16% | 1%–1.5% | 85%–90% | 7.5°–8° |
参数矩阵是起点,不是答案。同一物料换季、换产地,水分和含石量都会变——表里的数字帮你把机台拉到位,最后的微调还是要看当天的石子流。

一次含石超标的现场复盘
某加工厂去石效率下降、成品含石超标,操作人员按三步法逐项排查——三处小改动,没有换任何零件。
第一步:查进料
溜管有轻微堵塞,清理后把闸板开到额定能力的 90%,台面铺满、料层约 25mm。
第二步:微调风量与倾角
风量从 80% 提到 85%,倾角从 7° 调到 7.5°,粮粒轻微悬浮、石子稳定上行。
第三步:看轨迹
石子流连续稳定,成品不含石,中料回流比例适中,整线恢复正常。
调校后关键数据
95% → 99%
去石效率
90%
进料量(额定)
25mm
料层厚度
85% / 7.5°
风量 / 倾角
成品含石量回到国家标准以内。原始数据来自现场记录,具体数值随物料与机台不同,不必照抄。
先查进料,再动参数——顺序颠倒,往往越调越差
四个常见误区
这四句话在车间里经常听到,每一条都对应一个具体的调校失败场景。
只盯参数,不管进料稳不稳
进料忽多忽少,比重台上的料层就一直变,任何风量倾角都只是某一瞬间对。先装流量控制器、定期清溜管,把进料稳住再谈参数。
一次调一大步,想快点到位
大幅调整会让设备长时间无法稳定,反而更慢。按小步原则走,每步等设备稳定,累计起来比"一把到位"省时间。
调完不记录,下次重新摸
没有记录就没有积累。把进料、风量、倾角、效果一并归档,几次之后企业就有自己的参数库,换人也能接上。
为了短期效率,把风量开到最大
风量过大把石子吹走,成品含石反而升高,整体效率是降的。去石要的是稳定,不是某一小时的极限值。
延伸阅读
去石只是清理工段的一环,向上游看清理效果,向下游看参数联动,判断会更完整。
本文内容仅供行业交流参考,不构成商业建议或承诺;技术数据会因原料与工艺条件不同而有差异,实际应用请咨询专业人员。
如有疑问,请致电 0574-65568945 联系展鹰粮机技术团队。