清理与去石协同策略
清理决定去石有多累,去石决定成品有多干净。两段各自为政地调,参数永远在互相追赶——先把顺序和口径统一,效率才稳得住。
清理少挑一颗,去石多扛一分
两段设备之间没有缓冲,杂质是实时往下游走的。清理端的任何一次松动,都会在一两分钟内变成去石机上的参数偏差。
杂质往下游怎么走
原粮进料
含石量、含杂量随产地与季节波动
清理筛分选
筛孔与风选负责大杂、轻杂;并肩石、泥块留下多少,全看这一段
去石机承接
进入去石的含石量决定风量与倾角该给多大
成品含石与损耗
风量给大了石子干净但粮粒流失,给小了成品含石
往下的影响
- 清理筛孔选大、风选偏弱,并肩石与泥块直接进到去石机
- 进料流量波动,让去石机的料层厚度一直在变
- 大杂未除净,还会加剧去石机筛面的磨损
往上的反作用
- 去石风量为了压住含石量而开大,粮粒流失随之上升
- 为减少流失把清理段筛得更狠,又抬高了清理段的负荷
- 两端互相补偿,最终谁都没落在最佳工况
三条不能违反的约束
协同不是"两边都调一点",而是承认这三条约束之后再分配调整动作。
残留决定负荷
去石机的风量与倾角,本质是为"进去多少石子"配的。清理端的残留一变,原参数立刻不再适用。
参数过度伤成品
把去石率当唯一指标,风量一路开大,石子是干净了,粮粒也跟着走——成品损失往往比含石更难发现。
进料均匀是地基
料层忽厚忽薄时,任何风量倾角都只是某瞬间合适。两段共用同一段溜管,进料稳定必须一起保障。
顺序错了,越调越乱
常见错误是从去石机开始调:调到成品合格了,清理段一变化,全部推倒重来。正确顺序是自上游往下游走一遍。
- 101
先定清理段
按原粮含杂情况定筛孔与风选,把大杂与轻杂控制到位。这一段没定,后面调什么都只是补救。
判定:清理出口手捡无明显大杂,筛下含粮可接受
- 202
再调去石段
按清理后的实际含石量配风量与倾角,从低往高加,到粮粒轻微悬浮即止。
判定:石子流连续,成品无明显含石
- 303
最后核成品
取成品样,看含石与粮粒流失是否都在可接受范围。两端指标同时达标,才算这轮调完。
判定:成品含石达标,且流失没有异常上升
- 404
记录本轮参数
把物料情况、清理设置、去石风量倾角、成品结果一起记录,作为下次换料的起点。
判定:参数与结果成对归档

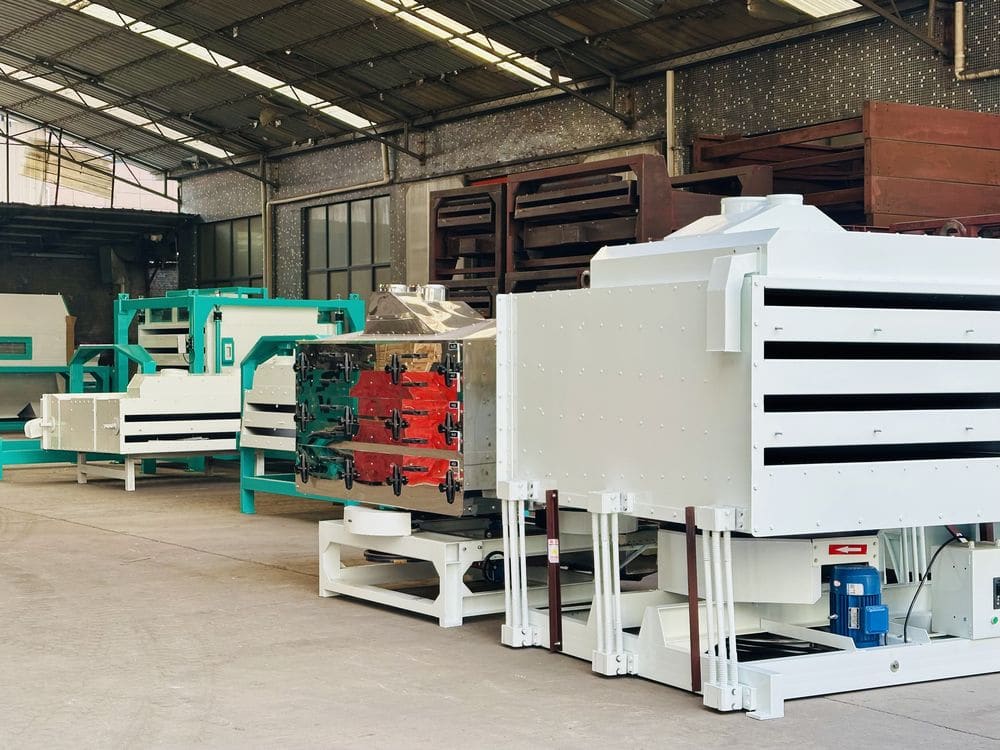
TQLZ150 振动清理筛
产量 15–18 t/h · 配备动力 2×0.55 kW
进料段
料流先经过匀料再上筛面,这一段不稳后面全在补
上下两层筛面
上层去大杂、下层分级,筛孔选择直接决定去石机的负荷
振动电机
振动方向与振幅影响物料在筛面上的停留时间
吸风道
把轻杂与灰尘带走,风量不足会让轻杂混进下道工序
清理是去石的上游:这台设备的筛孔与风量一定,去石机的风量和倾角才有稳定的输入。
清理端松一分,去石端乱三分
- 筛孔选大或筛面破损,并肩石会直接压到去石机
- 吸风量不足,轻杂进到去石段会被误判为石子
- 清理筛的喂料一波动,去石料层跟着变厚变薄
顺序别反:清理端的筛孔与吸风定下来,再去调去石的风量与倾角。
一张表把两段绑在一起
协同最落地的做法不是买系统,而是让清理和去石共用一份记录表——字段对齐,责任自然对齐。
左右滑动查看完整字段
| 日期 | 原粮含石 | 清理设置 | 去石风量 / 倾角 | 成品含石 | 备注 |
|---|---|---|---|---|---|
| 第 1 周 | 偏低(目视估) | 筛孔按标准配置,风选中档 | 风量 85% / 倾角 7.5° | 无明显石粒 | 新批次稻谷,工况正常 |
| 第 3 周 | 偏高 | 同上,未调整 | 风量 88% / 倾角 8° | 偶见石粒 | 清理筛筛面局部破损 |
| 第 4 周 | 偏低 | 更换筛面,筛孔复原 | 调回 85% / 7.5° | 无明显石粒 | 异常消除,参数回退 |
表中三行为填写示例,不是实际生产记录。字段说明:原粮含石按进厂批次记录;清理设置记筛孔与风选档位;去石参数记风量档位与倾角;成品含石按取样结果填写。表格形式不必照抄,字段对齐才是关键。
两段共用一份记录
清理的设置和去石的参数写在同一张表里,才能看出是谁引起的波动。分开记,永远对不上。
按周看走势,不看单点
单次数据说明不了问题。按周画含石量与成品损失的趋势,异常拐点就是问题工序的位置。
异常先回溯上游
去石效果突然变差,先查清理端与来料变化,再动风量——先动参数会把原因永久掩盖。
三个让协同失效的判断
协同优化的目标是"稳定控制",而不是任何一段的局部极限值。
清理和去石各管各的,谁有问题调谁
两段是串联的负荷链。分开调,去石端的参数会被清理端的波动不断推翻,最后形成"每天都要调一次"的局面。
去石率越高越好
去石率靠加大风量硬顶上去,粮粒流失会同步上升。成品干净了、出成率掉了,账面上是亏的。
进料波动是小事,设备自己会适应
去石机适应的是"稳定料层",不是"波动流量"。料层厚度一直在变时,风量与倾角没有任何一个值能长期合适。
延伸阅读
清理与去石是产线的第一道关口,往上连着配置,往下连着参数体系。
本文内容仅供行业交流参考,不构成商业建议或承诺;技术数据会因原料与工艺条件不同而有差异,实际应用请咨询专业人员。
如有疑问,请致电 0574-65568945 联系展鹰粮机技术团队。